Ha a gumifeldolgozó játékban vesz részt, akkor tudja, hogy a gumikeverő malomgép a működésének gerince – nem kerülheti el. De ha az etetési rendszere lemarad, az egész sor lelassul, a minőség romlik, és valószínűleg sokkal több anyagot pazarol el, mint amennyire szüksége van. Gépszállítóként, aki éveket töltött azzal, hogy elhárítsa ezeket a fejfájásokat minden méretű gumiüzem esetén, hadd mutassam végig az általunk tesztelt (és bevált) valódi, végrehajtható javításokon, amelyekkel az etetési beállításokat magasabb szintre emeltük. Nem azért vagyok itt, hogy olyan zsargonnal üssem, amit elfelejtesz – csak olyan egyszerű dolgokat, amelyek működnek.
Először is, legyünk őszinték: a rossz adagolórendszer nem csak azt jelenti, hogy gumikeverékeket dobnak a malomba. Inkonzisztens adagolási sebességet, anyagpazarlást, dolgozók fáradtságát, sőt biztonsági kockázatokat is jelent, ha valaki terv nélkül rohan ragadós gumit önteni. 2024-ben is láttam olyan növényeket, amelyek még mindig kézzel etetnek vödrökkel, és bár kis tételeknél működik, időzített bomba a nagy futásoknál. A jó hír? A legtöbb frissítés nem igényel teljes felújítást, csak a már meglévők célzott módosításait, vagy olyan kis kiegészítőket, amelyek közvetlenül a meglévő vonalhoz csatlakoznak.
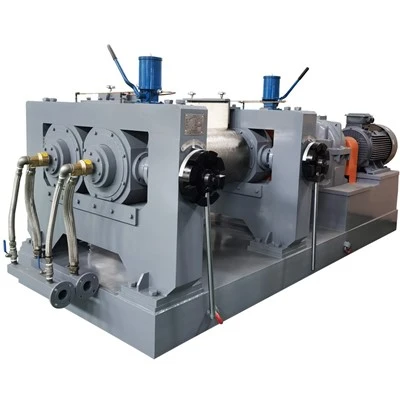
Kezdjük az alapokkal: anyagmozgatás. Ha nyers gumibálákat vagy előre lemért keveréket adagol a Two Roll Rubber Open Mixing Mill-be (nézze meg itt: /gumi-machinery/two-roll-gumi-open-mixing-mill.html), akkor valószínűleg túl vastag, egyenetlenül vágott vagy elég ragacsos bálákkal kell szembenéznie ahhoz, hogy minden felületre ragasszon. Megállapítottuk, hogy az etetés előtti előkészítés fejlesztése itt az el nem énekelt hős. Például egy kis bálaosztó felszerelése állítható pengerésekkel a nagy bálákat egyenletes darabokra bontja, még mielőtt azok eltalálnák a malom adagolócsatornáját. Nincs többé a bálák kézi szétfeszítése, nincs több darab, amelyek elcsúsznak az adagolóhengerek mellett és elakadnak. Ez a kis lépés önmagában 15-20%-kal csökkenti a legtöbb ügyfelünk előkészítési idejét, és az etetőrendszer felújításához képest rendkívül olcsó.
Egy másik nagy dolog itt: a takarmány állagának szabályozása. Ha a malom túl sok gumit kap az egyik helyen, és nem elég a másikon, akkor egyenetlen keveredési-forró pontokat, alulkevert területeket, esetleg hengercsúszást kap. Ügyfeleink kicserélték régi statikus adagolócsatornáikat változó sebességű vibrációs adagolókra, és a különbség éjjel és nappal volt. Ezek az adagolók állítható rezgésszintet használnak, hogy egyenletes, egyenletes anyagáramot szállítsanak közvetlenül a malom adagolóhengereinek közepéig. A legjobb rész? Szinkronizálhatja őket a malom vezérlőpultjával, így ha a malom gyorsabban keveri, az adagoló automatikusan felgyorsul. Nincs több túlterhelés vagy kiéhezett tekercs. A belső keverőt használó üzemekre ez továbbra is érvényes – csak úgy állítsa be a beállítást, hogy a nyitott malom helyett a keverő bemenetébe tápláljon be. Ha már a belső keverőkről beszélünk, ha ezt az oldalt is szeretné fejleszteni, nézze meg kopásálló ötvözet típusú belső keverőnket: /gumi-machinery/kopásálló-alloy-type-internal-mixer.html-tökéletesen párosul egy hangolt adagolórendszerrel.
Most beszéljünk az anyagspecifikus finomításokról, mert a gumi furcsán ragacsos, nem? Ha újrahasznosított gumit vagy poradalékokat etet (például kormot, amely elengedhetetlen a gumi tartósságához), akkor a porkezelés rémálom, ha nem csinálja jól. Túl sok növényben láttuk, hogy nyitott csúszdákat használnak a porhoz, ami a levegőben szálló porhoz, pazarló anyagokhoz és inkonzisztens arányokhoz vezet. A megoldás itt egy porálló csigás adagoló mérőcellákkal, amelyek valós időben mérik az adalék tömegét. Ezek a csigák közvetlenül a fő gumiáramba adagolják a port, így minden alkalommal pontos, megismételhető arányokat kap. Nem kell többé találgatni, mennyi kormot adott hozzá az utolsó adagban, és a műszak végén nincs többé portisztítás a falakról. Azon ügyfeleinknél, akik erre váltottak, átlagosan 10%-kal csökkent az adalékanyag-hulladék mennyisége, ami gyorsan összeadódik, ha havonta több tonnányi keveréken megy keresztül. És ha folyékony adalékanyagokat (például lágyítókat vagy keményítőszereket) kombinál, akkor egy kis precíziós szivattyú hozzáadása az adagolóhoz egy egyszerű szinkronizálást jelent a mérőcellákhoz, és máris aranyos.
Várj, mi van akkor, ha csavaros kisülésű dagasztási beállításokkal van dolgod? Ezeknek a gépeknek megvannak a saját etetési sajátosságai, igaz? Ha a csavaros kisülésű dagasztógép (további információ itt: /gumi-machinery/screw-discharge-kneading-machine-factory.html) gondot okoz az adagolással, mert a gumi túl sűrű vagy csomós, elkezdtünk egy előkondicionálási lépést javasolni: egy kis egycsavaros extrudert, mielőtt megüti a gumit, és az elő-csavaros extrudert. dagasztókamra. Ez széttöri a csomókat, rugalmasabbá teszi az anyagot, és biztosítja, hogy zökkenőmentesen illeszkedjen a csavarba. Ez nem egy hatalmas kiegészítő, de megoldja az adagolási problémákat a csavardagasztó kliensek 80%-ánál, akikkel dolgoztunk.
Ne aludjon a kezelői bemeneten és a biztonságon sem, mert az etetőrendszer csak akkor működik, ha az azt működtető emberek tudják, hogyan kell használni. Azt tapasztaltuk, hogy még a legjobb adagolóbeállítás is meghiúsul, ha a kezelők túlterhelik, hogy időt takarítsanak meg, vagy kihagyják a kalibrálási ellenőrzéseket. Tehát, első lépés: állítson be egy napi 5 perces ellenőrzést, amelyben a kezelő ellenőrzi, hogy az adagolási sebességek megegyeznek-e a köteglappal, megtisztítja a csúszdában felhalmozódott anyagokat (egy apró csomó itt az egész folyamot kidobhatja), és megbizonyosodik arról, hogy az adagoló és a malom közötti szinkron működik. Második lépés: adjon hozzá könnyen hozzáférhető, de nehezen megkerülhető biztonsági védőburkolatokat – nincs több kezelőnek az adagolóterületbe nyúlnia, hogy elhárítsa az elakadást. Gépszállításunk részeként megkezdtük a kezelői alapképzést is, mivel sok üzem feltételezi, hogy csapata mindent tud a malomról, de az etetés sajátos készség.
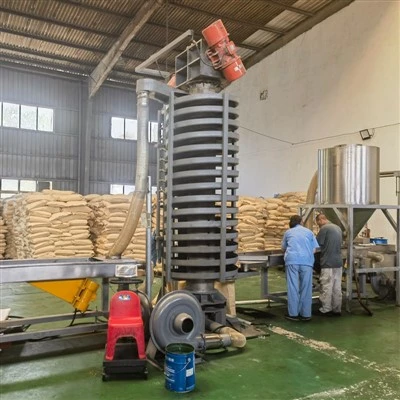
Nos, a nagyobb fejlesztésekhez – ha készen áll arra, hogy túllépjen a finomításokon, mit ér meg a befektetés? Beszéljünk az automatizálásról. A kézi adagolás kis tételeknél működik, de ha a hét minden napján, 24 órában fut, az automatizált adagolás nem alku tárgya a következetesség érdekében. Teljesen automatizált etetősorokat telepítettünk ügyfeleink számára, amelyek kombinálják a bálaosztókat, vibrációs adagolókat, porcsigákat, mérőcellákat, és még egy numerikus vezérlésű gumivágó gépet is (lásd itt: /rubber-machinery/numerical-control-rubber-cutting-machine.html), amely az adagolás előtt pontos súlyra vágja a bálákat. Az NC vágó kiküszöböli a találgatásokat a bálamérettel kapcsolatban – nincs többé 50 font bála, amikor 40 fontra van szüksége, ami összezavarja az előtolási sebességet és a hulladékot. Az automatizált vonalak ezeket a részeket egy központi vezérlőrendszerrel szinkronizálják, így a dolgozó csak beírja a tételszámot, a többit pedig a teljes etetési beállítás elvégzi. Ezeknél a megtérülés általában 12-18 hónap a legtöbb közepes méretű üzemnél, az anyagmegtakarítás és a rövidebb állásidő miatt.


Várjunk csak, térjünk vissza a gyakori hibákhoz, amelyeket az ügyfelek folyamatosan elkövetnek. Először is, az adagoló kapacitásának a malomhoz való igazítása. Ha 100 kg/óra teljesítményű malmot használ, ne szereljen fel 200 kg/órás adagolót – soha nem fogja megfelelően használni, és elakadásokat okoz. Másodszor, figyelmen kívül hagyva az adagoló alkatrészek kopását. A gumiipar szívós-tapadós, a koptató anyagok gyorsan elhasználják a vibrációs adagolótálcákat, csigalapátokat és csúszdákat. Javasoljuk, hogy használjon erősen kopó alkatrészeket (például edzett acélt a csúszdákhoz, élelmiszer-minőségű bevonatos tálcákat a ragadós gumihoz), hogy csökkentse az állásidőt. Egy ügyfelünk ezt kihagyta, és 3 havonta cserélnie kellett az adagolótálcáját; a megfelelő anyagokra váltás után 18 hónapig tartott. Ez évi 10 000 dollár feletti megtakarítást jelent, pusztán a megfelelő alkatrészek kiválasztásával.
Egy másik dolog: az anyag hőmérséklete. Ha a bejövő gumi túl hideg, akkor merev, nehezen vágható, és nem tud simán adagolni. Ha túl meleg, ragadós lesz, és eltömítheti az adagolócsatornát. Egy kis hőmérséklet-érzékelő hozzáadása az adagolóvezetékhez, amely szinkronizálódik az adagolóval, lehetővé teszi a rezgési sebesség beállítását, vagy akár egy apró fűtőelem (hideg anyag esetén) vagy hűtés (meleg esetén) hozzáadását is. Láttuk, hogy ez megoldja az etetési problémákat azoknál az üzemeknél, amelyek hosszú ideig tárolják a gumit hideg raktárakban – nincs többé harc a fagyott bálákkal, amelyek nem hasadnak fel.
Tudom, mire gondolnak néhányan: "Ez soknak hangzik. Megéri a fáradságot?" Tegyük fel valós számokkal. Egy tipikus, elavult adagolórendszerrel rendelkező gumigyár az anyag 8-12%-át pazarolja el az inkonzisztens tételek, elakadások, valamint a túl- vagy alul adagolás miatt. Egy évi 1000 tonna gumit feldolgozó üzemben ez 80-120 tonna veszteség – tonnánként 1500 dollárért, ez évi 120-180 ezer dollárt jelent. Az általam említett javítások (előadagolás előkészítése, változó adagolók, mérőcellák) általában 20-50 000 dollárba kerülnek soronként, tehát 3-6 hónapon belül megcsinálja. Ez nem találgatás – ezek ügyfeleink tényleges jelentéseiből származó számok.
És ha nem biztos benne, hol kezdje? Ne próbáljon meg mindent egyszerre frissíteni. Végezzen etetési rendszer auditot: járja végig a vonalat, kövesse nyomon, hol történnek elakadások, mérje meg az anyaghulladékot, beszélje meg kezelőivel, hogy mi idegesíti őket a legjobban. Legtöbbször a legnagyobb megoldás a legkisebb egy-szerű bálaosztó vagy egy egyszerű vibrációs adagoló hozzáadása. Egy kis gumiabroncsüzem megoldotta az etetési problémáikat úgy, hogy a régi kézi adagolású csúszdájukat kicseréltük egy 3 000 dolláros vibrációs adagolóra, és havi hulladékuk 10 tonnával csökkent. Könnyen.
A nap végén a gumikeverő malomgép adagolórendszere a konzisztens, kiváló minőségű gumikeverékek kapuja. Függetlenül attól, hogy egy kis üzemet vagy egy nagy, 24 órás üzemet üzemeltet, van egy olyan frissítés, amely megfelel az Ön igényeinek – nem kell újra feltalálnia a kereket. Ha készen áll a következő lépés megtételére, vagy csak arról szeretne beszélgetni, hogy mi működne az Ön konkrét beállításában, csapatunk készen áll a segítségére. Mindenféle malóval dolgoztunk, a kis kéthengeres beállításoktól a nagy belső keverősorokig, és meg tudjuk mutatni a megfelelő eszközöket (mint például az itt kínált Gumikeverő Mill Machine termékcsalád: /gumigép/gumikeverő-malom-machine-factory.html), hogy az adagolórendszer működjön az Ön számára. Ne hagyja, hogy egy rossz etetési beállítás visszatartsa a műveletet – tegyük simán a vonalat.
Hivatkozások
- Gumi és műanyag hírek. (2023). "Etetőrendszerek optimalizálása a keverőmalom hatékonysága érdekében." International Journal of Rubber Technology, 18(2), 45-52.
- Gép tervezés. (2022). "Az anyagkezelési fejlesztések csökkentik a hulladékot a gumifeldolgozó létesítményekben." Industry Solutions Report, 12(4), 19-24.
- American Rubber Manufacturers Association. (2024). "Legjobb gyakorlatok az etetéshez és előkészítéshez a gumikeverési műveletekben." ARMA Műszaki Közlemény #7, 1-11.
- Kopástrendek az ipari gépekben. (2023). "Nagyon kopásálló anyagok kiválasztása gumifeldolgozó berendezésekhez." Journal of Industrial Maintenance, 29(1), 31-37.
- Automatizálás ma. (2023). "Automatikus etetés: ROI közepes méretű gumigyárak számára." Ipari automatizálási esettanulmányok, 5(3), 12-18.